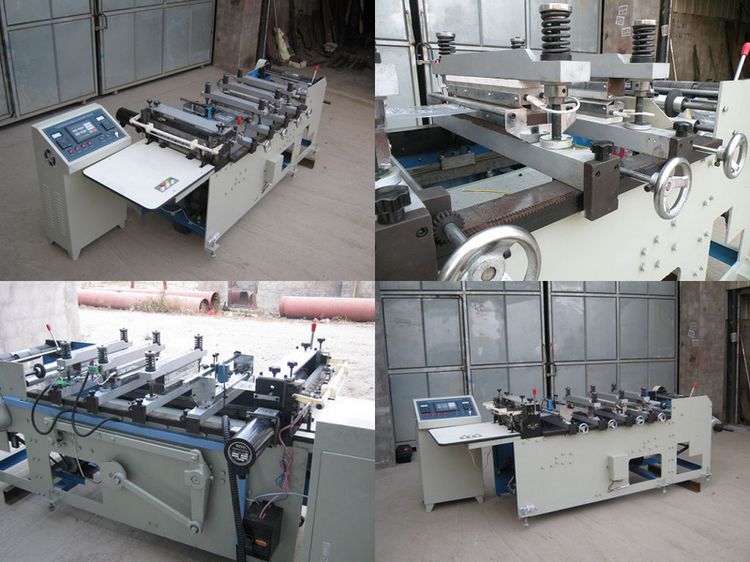
廠房設備之制袋機 選型、運維與效能提升全攻略
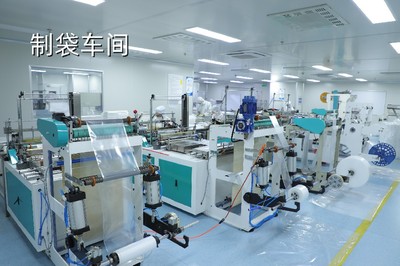
廠房設備之制袋機:選型、運維與效能提升全攻略
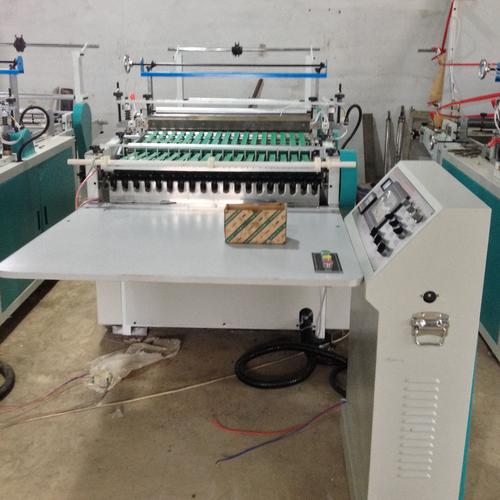
在軟包裝與塑料薄膜加工行業中,制袋機是連接印刷、復合工序與成品交付的核心設備。一臺性能穩定的制袋機,直接決定了袋型精度、生產效率和成品率。對于正在規劃或升級產線的企業而言,圍繞制袋機的選型、安裝、運維與效能優化進行系統考量,是廠房設備管理中的關鍵一環。
一、制袋機在廠房設備體系中的定位
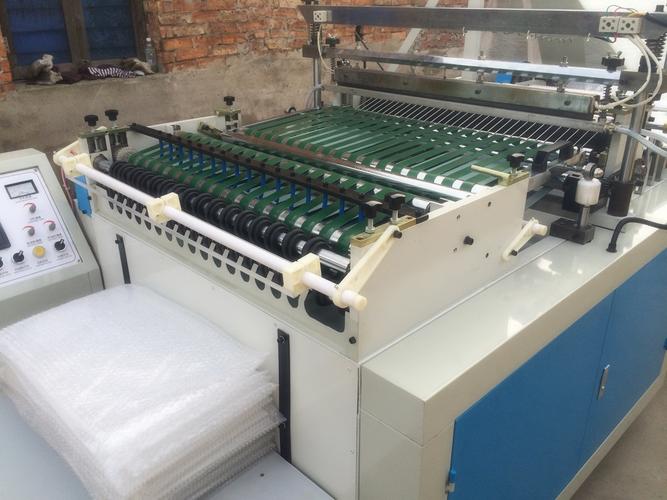
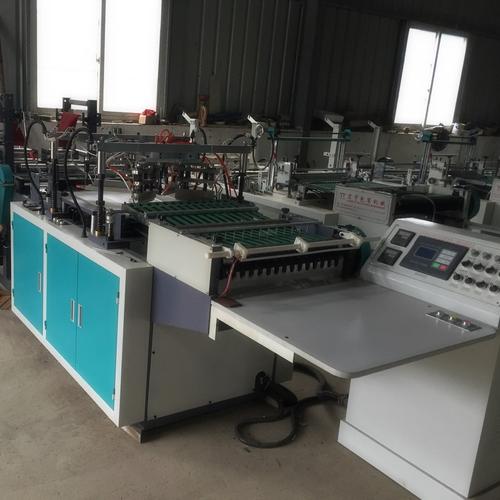
制袋機通常位于印刷機、復合機、分切機之后,承擔將卷筒薄膜加工成各類袋型的任務。常見袋型包括三邊封袋、中封袋、四邊封袋、自立袋、拉鏈袋、異形袋等。不同袋型對應不同的機型配置,因此廠房在設備布局時,需先明確產品結構,再反向確定制袋機的功能模塊與數量配置。
從產線銜接角度看,制袋機的放卷寬度、張力控制精度和封口方式,需與前道分切工序的卷徑、膜材特性相匹配,避免因設備參數不兼容造成頻繁停機或材料浪費。
二、選型要點:從袋型需求到參數匹配
1. 袋型與封口方式
三邊封、中封、四邊封、自立袋等袋型對封刀結構要求不同。若產品以自立袋、拉鏈袋為主,應優先選擇具備自立袋成型機構和拉鏈貼合模塊的機型;若以常規三邊封為主,則側重封刀穩定性與溫控精度。
2. 膜材適應性
制袋機需適應PE、PP、PET/PE、PET/AL/PE、可降解膜等多種材料。不同膜材的熱封溫度、壓力與冷卻時間差異較大,選型時應確認設備溫控系統是否支持分段獨立控溫,以及是否具備冷卻定型裝置。
3. 速度與產能匹配
制袋機的標稱速度通常以“個/分鐘”計。需注意,標稱速度受袋型復雜度、膜材厚度和封口長度影響。建議結合訂單結構與班次安排,核算實際產能需求,避免盲目追求高速機型而忽視穩定性。
4. 精度與自動化程度
. - 光電跟蹤系統:決定圖案對位精度,尤其對印刷袋至關重要;
- 伺服控制系統:影響送料、封切的一致性與廢品率;
- 自動計數與收料裝置:減少人工干預,提升連續作業能力。
5. 擴展性與兼容性
若企業計劃未來拓展袋型,可優先考慮模塊化設計的機型,便于后期加裝打孔、排氣、拉鏈、易撕口等功能單元。
三、廠房安裝與配套條件
制袋機對廠房環境有一定要求,安裝前需確認以下條件:
- 電力配置:根據設備功率匹配電源容量與穩壓措施,避免電壓波動影響溫控與伺服系統;
- 氣源條件:部分機型的氣動元件需要穩定氣源,應配置干燥與過濾裝置;
- 地面與空間:設備運行時存在振動,地面應平整堅固,同時預留足夠的操作與物料周轉空間;
- 溫濕度控制:薄膜材料對濕度敏感,車間應保持適宜溫濕度,減少靜電與材料變形;
- 排廢與除塵:制袋過程產生邊料與粉塵,需配套邊料回收或集中排廢系統。
四、日常運維與常見故障預防
制袋機的穩定運行依賴規范的點檢與保養。建議建立以下運維機制:
- 每日點檢:檢查封刀溫度是否穩定、光電眼是否靈敏、氣路有無泄漏、放卷張力是否正常;
- 定期保養:按周期清潔封刀與硅膠墊、潤滑傳動部件、校準溫控儀表、檢查伺服電機與編碼器狀態;
- 常見問題預防:
- 封口不牢:核查溫度、壓力與冷卻時間,檢查封刀平整度;
- 圖案對位偏差:檢查光電跟蹤靈敏度與膜材拉伸情況;
- 制袋尺寸波動:排查張力控制與送料伺服是否異常;
- 膜材跑偏:檢查放卷糾偏裝置與導輥平行度。
建立設備點檢記錄與故障臺賬,有助于識別重復性問題并提前干預,減少非計劃停機。
五、效能提升:從單機優化到產線協同
制袋環節的效能提升,不應局限于單機速度,而應從產線協同角度統籌:
- 換單效率:優化模具與封刀的快速更換流程,縮短換單停機時間;
- 材料匹配:與分切工序協同,控制卷徑與接頭數量,減少制袋過程中的斷料停機;
- 質量前置:將封口強度、尺寸精度等檢驗前移至制袋首件確認環節,降低批量返工風險;
- 數據化管理:記錄設備速度、廢品率、停機原因等數據,為設備維護與排產優化提供依據;
- 人員培訓:操作人員對設備參數與膜材特性的理解程度,直接影響調試效率與廢品控制水平。
##
制袋機作為廠房設備體系中的終端成型設備,其選型是否匹配產品結構、安裝配套是否到位、運維是否規范,最終都會反映在成品率與交付能力上。企業在規劃制袋產線時,應以產品需求為起點,以設備穩定性為核心,以產線協同為目標,把制袋機從單一加工設備轉化為可控、可優化、可持續提升的生產單元。
如若轉載,請注明出處:http://www.dysdz.cn/product/7.html
更新時間:2026-11-09 10:53:17